溶接のアンダーカット原因と対策|JIS許容基準と現場の手直し術
溶接構造物の安全性と美観を大きく左右する溶接欠陥のなかでも、現場で最も頻発し、かつ重大な強度低下を招くのが「アンダーカット」です。ビード止端部に沿って母材が溝状に削れたまま残るこの現象は、単なる外観不良にとどまらず、応力集中による疲労破壊やクラックの起点となるため、建築・橋梁・産業機械などあらゆる製造現場で厳密な管理が求められています。
本稿では、アンダーカットが発生する熱力学的・力学的メカニズムから、JIS規格および建築鉄骨基準(JASS 6)に基づく許容判定の境界線、現場ですぐに実践できるトーチ操作・施工条件の最適化、さらには発生時の手直し手順までを徹底的に掘り下げます。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットは過剰な溶接電流や速すぎる運棒速度、不適切なトーチ角度による母材の過溶融と溶融池の供給不足が主因で発生する。
- 要点2:JIS規格およびJASS 6外観検査基準では、深さ0.3mm〜0.5mmを超えると不合格判定となり、多層盛りではスラグ巻き込みを誘発する。
- 要点3:電流を下げるだけの安易な対処は溶込み不良を招くため、ウィービング時の両端保持や適切な狙い位置の確保、正しいグラインダー補修が不可欠である。
溶接のアンダーカットが発生する決定的な理由|溶接電流と運棒速度の罠
日本産業規格(JIS)において、アンダーカットは「母材または既溶接の上に溶接して生じた止端の溝」と明確に定義されています。アークの強力な熱エネルギーによって母材の開先エッジや止端部が溶かされたものの、そこへ溶加材(ワイヤや溶接棒から溶け出た金属)が十分に満たされないまま冷却・凝固してしまうことで、切れ込みのような溝が形成されます。
この現象を引き起こす最大の要因が、溶接電流と運棒速度のアンバランスです。溶接電流が高すぎるとアーク力と入熱量が過大になり、母材を深くえぐり取ります。その状態で運棒速度(溶接進行速度)を速くしすぎると、溶融金属がえぐられた溝へ流れ込む前にアークが通過してしまい、止端部が充填されないまま固まります。これが溶融金属の凝固不良理由の典型パターンです。
さらに、シールドガスの組成やアーク電圧の過剰な高さ(アーク長が長すぎる状態)も、アークが広がって母材を広範囲に溶損させるため、アンダーカット発生率を跳ね上げる直接的な引き金となります。

【比較検証】アンダーカットとオーバーラップの違いと欠陥メカニズム
溶接ビードの表面欠陥としてアンダーカットと双璧をなすのが「オーバーラップ」です。両者は外観・発生原因・力学的リスクにおいて対極の位置にあります。現場の品質管理において混同されやすい2大欠陥の違いを、以下の比較データで整理しました。
| 欠陥の項目 | アンダーカット(Undercut) | オーバーラップ(Overlap) | 検査・強度への影響評価 |
|---|---|---|---|
| 形状と発生状態 | ビード止端部の母材がえぐれ、溝状に残った状態 | 溶融金属が母材に溶け込まず、単に覆いかぶさった状態 | いずれも止端部に形状不連続を生じさせ、疲労強度を低下させる |
| 主な発生要因 | 過大電流、過度な高速運棒、アーク長が長すぎる | 低電流、運棒速度が遅すぎる、母材の予熱不足 | 熱量とワイヤ供給量の過多・過小のバランス崩壊が根底にある |
| JIS・強度リスク | 母材断面減少+ノッチ効果による応力集中・疲労破壊 | 融合不良の一種であり、境界部から亀裂が進展しやすい | 動的荷重を受ける重要部材では双方とも厳格な不合格基準が適用 |
| 基本手直し方法 | 溝部をグラインダーでなだらかに削る、または細径棒で肉盛り | かぶさった余分な金属を削り取り、母材となめらかに連続させる | 母材を削りすぎないようディスクグラインダーの粒度選定が必須 |
【実態検証】JIS規格に基づく溶接ビード外観検査基準と許容判定のリアル
構造物の溶接部外観検査基準において、アンダーカットの判定は板厚や継手形状、使用される安全規格によって厳密に数値化されています。国内の建築鉄骨工事で標準とされる日本建築学会の「建築工事標準仕様書 JASS 6」やJIS規格溶接欠陥判定では、アンダーカットの深さについて概ね0.3mm〜0.5mmを許容限界の目安として設定しています。
主要構造部や高張力鋼を使用する重要継手では「深さ0.3mm以下かつ連続長さに制限」が課されることが一般的であり、一般部材であっても深さ0.5mmを超えるアンダーカットは即座に不合格判定となります。現場検査では、専用の溶接ゲージ(アンダーカットゲージ)やレーザー測定器を用いて0.1mm単位のシビアな測定が行われます。
また、パナソニック コネクトなどの溶接機器メーカーが公開している技術資料でも警告されている通り、多層盛り溶接の初層や中間パスに生じたアンダーカットを放置すると、次の層を重ねた際に溝の奥へスラグが入り込み、致命的な内部欠陥である「スラグ巻き込み」を誘発します。外観検査をクリアできたとしても、超音波探傷試験(UT)や放射線透過試験(RT)で内部欠陥として検出され、大掛かりなハツリ・再溶接工事に発展する事例が後を絶ちません。

現場ですぐ試せる防止対策|TIG溶接・半自動でのトーチ角度と狙い位置
アンダーカットをゼロに抑え込むためには、溶接工法に応じた正確な運棒テクニックと施工条件の最適化が必須となります。とりわけ現場で主流である半自動アーク溶接(MAG/MIG)とTIG溶接では、抑えるべきポイントが明確に異なります。
1. 半自動アーク溶接(MAG/CO2)における防止策
半自動アーク溶接欠陥としてアンダーカットが出る場合、トーチの前進角がつきすぎているケースが目立ちます。トーチを倒しすぎるとアークが先行して母材を掘り進めてしまうため、トーチ前進角は10〜15度程度の適正角を維持し、アーク力を溶融池で受け止めるように構えます。隅肉溶接では、下板と立板への角度配分(通常45度)を崩さず、アークの狙い位置をルート部からわずかに下板寄りへ置くことで、立板側のアンダーカットを劇的に低減できます。
2. TIG溶接アンダーカット防止の極意
薄板や配管の高精度溶接に用いられるTIG溶接では、アーク長を短く保つことが最大の防御策です。タングステン電極と母材の距離が離れると電圧が上昇し、アークが広がって止端部を溶損させます。さらに、ウィービング動作を行う際は、開先両端で0.5秒ほど運棒を一瞬止める(ポーズを取る)ことで、溶加棒からの溶融金属が開先のエッジまでしっかり回り込み、平滑なビード止端を形成できます。
一般に知られていない盲点とネットの誤解|「電流を下げれば解決」の落とし穴
ネット上の掲示板や初級者向け解説では「アンダーカットが出たら溶接電流を下げろ」と単純に助言されることが多々あります。しかし、これは現場において非常に危険な誤解を招く落とし穴です。
十分な溶込み深さが必要な継手において、単に電流設定だけを下げると、母材の溶融熱量が不足して「溶込み不良(不完全溶込み)」や「融合不良」という、アンダーカット以上に深刻な強度欠陥を引き起こします。問題の本質は電流の絶対値ではなく、「電流値に対する運棒速度の速さ」と「ワイヤ供給速度・ウィービング幅のミスマッチ」にあります。
電流を下げて解決を図るのではなく、まずは運棒速度をわずかに落として溶融池の盛り上がりを確認すること、そしてアーク電圧を1〜2V下げてアークを絞り込むアプローチこそが、溶込み強度を担保しながらアンダーカットを解消するプロの王道です。
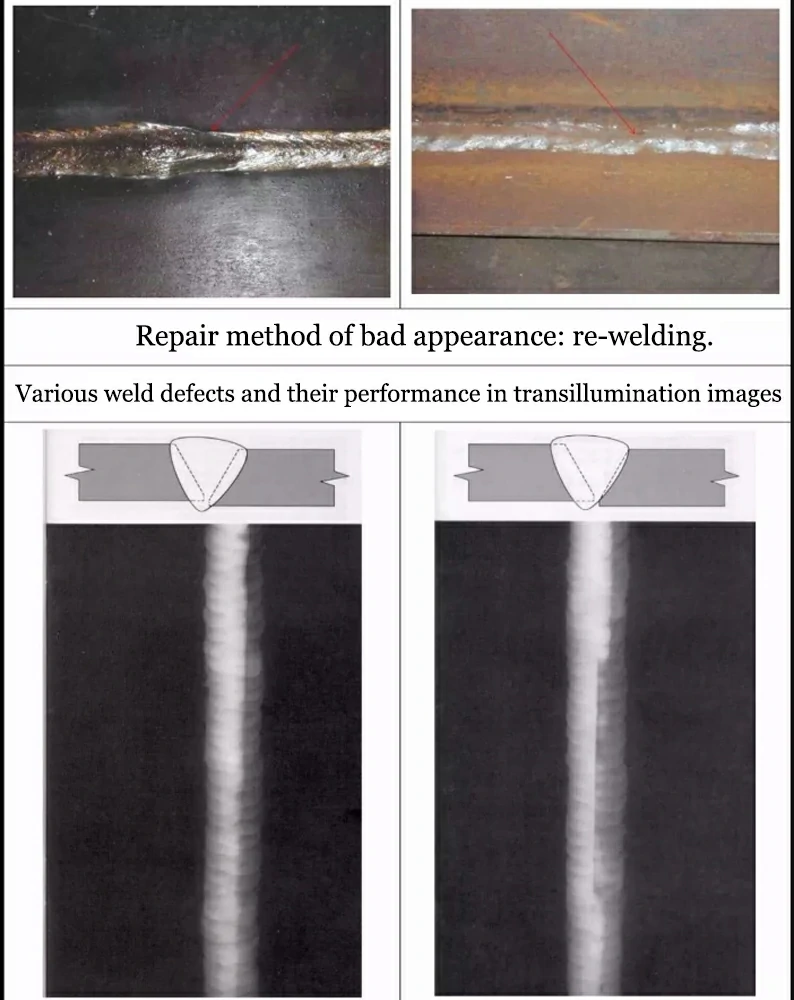
溶接アンダーカットの手直し方法|グラインダー処理と再溶接の手順
検査で許容基準を超えるアンダーカットが発見された場合、母材の健全性を損なわずに補修する溶接アンダーカット手直し方法を正しく選択しなければなりません。手直しには深度に応じた2段階の基準が存在します。
第1段階として、アンダーカットの深さが軽微(0.5mm〜1.0mm未満)であり、母材の規定板厚を著しく割り込まない許容範囲内であれば、ディスクグラインダーによる滑らかな削り込み(グラインダー仕上げ)が認められます。この際、止端部の立ち上がり角度が滑らかな曲線(Rをつける)になるよう、周囲の母材に対して1:4以上の緩やかな傾斜でなじませるように研削します。
第2段階として、溝が深く母材の最小許容厚さを下回る場合は、肉盛り再溶接を実施します。溝の中に酸化被膜やスラグが残っているとブローホールや割れの原因となるため、事前にリューターや細径サンダーで欠陥部を完全に清掃します。その上で、本溶接時よりも1サイズ細い溶接材料(細径ワイヤや小径溶接棒)を選択し、やや低めの入熱で丁寧にビードを置き、最後に余盛り部をグラインダーで平滑に仕上げます。
【プロの結論】溶接品質を高める現場管理と技術向上の判断基準
溶接品質の安定化は、作業者個人の腕前(属人的技能)だけに依存していては達成できません。組織として欠陥ゼロを達成するためには、作業環境の整備と施工条件の標準化(WPS: 溶接施工要領書の遵守)を徹底する体制が不可欠です。
特に、作業姿勢が不安定な現場溶接や、狭隘部での無理な体勢は、トーチ角度とアーク長の乱れを直接引き起こします。適切な足場の確保、トーチを持つ手のレスト(支点)の置き方を工夫するだけで、アンダーカットの発生率は目に見えて減少します。「技量でねじ伏せる」のではなく、「欠陥が出ないポジショニングと設定を論理的に作り出す」姿勢こそが、一流の溶接現場を支える判断基準となります。
【溶接 アンダー カット】に関するよくある質問(FAQ)
Q1:アンダーカットの深さはどうやって測るのが最も確実ですか?
A1:先端が針状になった「溶接ゲージ(アンダーカット測定用)」または「デプスゲージ」を使用するのが確実です。ノギスのデプスバーでも簡易計測は可能ですが、止端部の微細な溝の最深部を正確に捉えるには、先端角が鋭利な専用測定器を母材に垂直に当てて測定します。
Q2:炭酸ガス(CO2)溶接と混合ガス(MAG)溶接で、アンダーカットの出やすさに差はありますか?
A2:差があります。100%炭酸ガス溶接はアークが集中しやすくスパッタも多いため、止端部のなじみがやや劣り、アンダーカットが発生しやすい傾向があります。一方、アルゴンを80%程度混合したMAG溶接はスプレー移行しやすく、ビード止端の濡れ性が良好なため、アンダーカットの抑制には有利です。
Q3:アンダーカットをグラインダーで削って直す際、母材厚みは減少しませんか?
A3:研削によって母材厚みは減少します。そのため、設計上の最小必要板厚や構造物ごとの許容マイナス公差(通常、板厚の数%以内)を超えて削ることは禁止されています。深く削りすぎると母材自体の強度不足を招くため、公差を超える深さのものは必ず肉盛り補修を行ってください。
Q4:開先溶接の裏波(初層)でアンダーカットが出る主な原因は何ですか?
A4:裏波溶接でのアンダーカット(裏ビードの止端部溶損)は、ルートギャップが広すぎる、またはアーク電流が高すぎることが主な原因です。また、バックシールドガスの流量が過大で裏側の溶融池を吹き飛ばしているケースも見られます。ギャップ幅の均一な仮付けと適正電流の管理が必須です。
まとめ:アンダーカット撲滅がもたらす構造物の安全性と今後の技術動向
溶接ビードの止端部に現れるアンダーカットは、わずかコンマ数ミリの溝であっても、巨大な構造物を破壊へと導く致命的な起点となり得ます。その発生原因は溶接電流、アーク電圧、運棒速度、トーチ角度という基本要素の不調和に集約されます。
欠陥のメカニズムを正しく理解し、感覚に頼らない理論的なアプローチでトーチをコントロールすること、そして発生してしまった溝に対してはJIS基準に則った的確な手直しを行うことが、品質を担保する最短ルートです。基本動作を徹底し、欠陥のない強固で美しい溶接ビードを目指しましょう。 (出典: 溶接 アンダー カット(Yahoo!ニュース))
テクノロジーやライフスタイル領域を中心に執筆活動を行っています。趣味は写真撮影と旅行です。
